जर तुम्ही विश्वसनीय औद्योगिक पृष्ठभाग संरक्षण उपायांच्या शोधात असाल, तर तुम्हाला प्रश्न पडला असेल: थर्मल स्प्रे म्हणजे काय? सोप्या भाषेत सांगायचे झाल्यास, थर्मल स्प्रे ही एक प्रगत कोटिंग प्रक्रिया आहे, ज्यामध्ये वितळलेला किंवा गरम केलेला पदार्थ पृष्ठभागावर फवारला जातो. हे तंत्रज्ञान केवळ तुमच्या भागांचे अत्यंत झीज, उष्णता आणि क्षरणापासून संरक्षण करत नाही, तर झिजलेल्या घटकांना त्यांच्या मूळ आकारात परत आणण्यासही मदत करते.
त्यामुळे, या लेखात थर्मल स्प्रे प्रक्रिया, कोटिंग साहित्य आणि मुख्य उपयोगांचे सविस्तर विश्लेषण दिले जाईल. तसेच, या अतिकठीण कोटिंग्जला योग्य प्रकारे ग्राइंड आणि फिनिश कसे करावे हे देखील तुम्ही शिकाल.
थर्मल स्प्रे प्रक्रिया कशी काम करते?
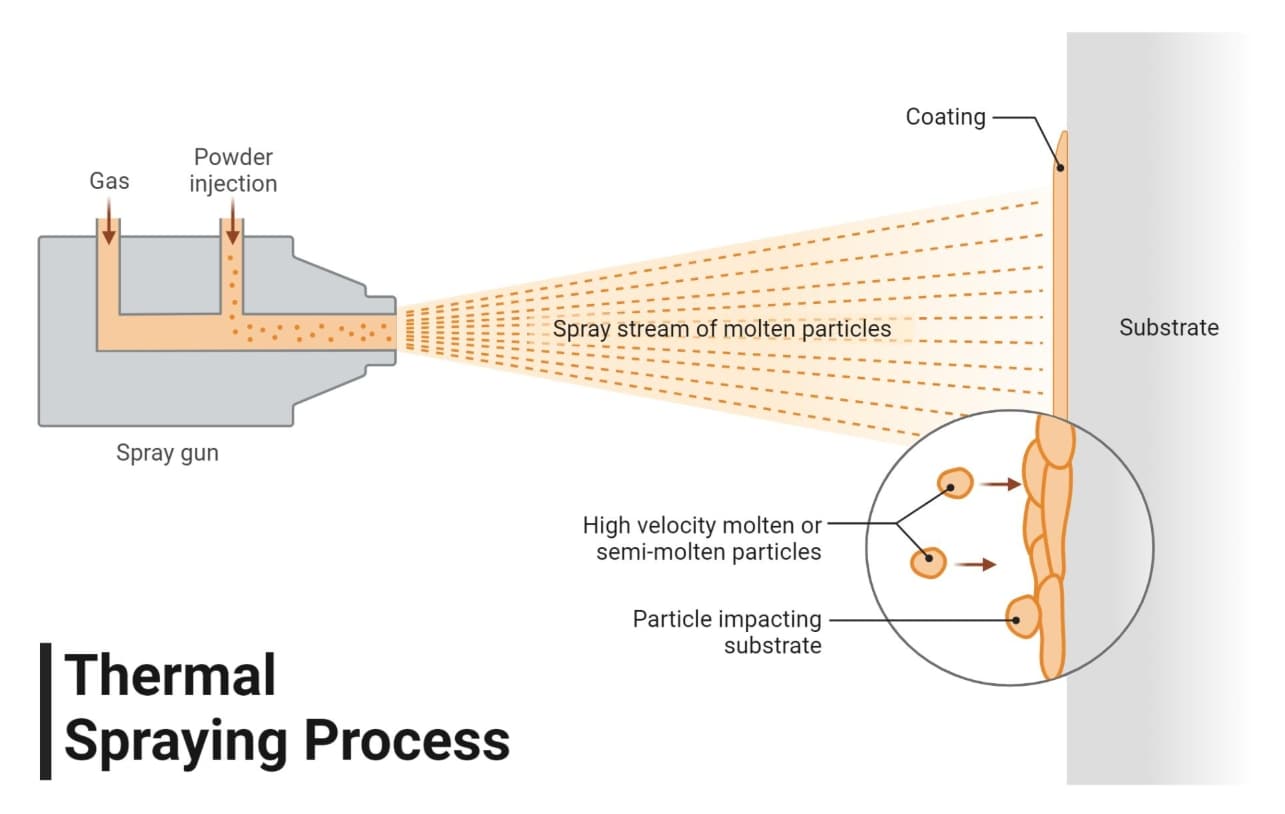
थर्मल स्प्रे म्हणजे काय हे खऱ्या अर्थाने समजून घेण्यासाठी, ते कसे कार्य करते हे समजून घेणे आवश्यक आहे. संपूर्ण थर्मल स्प्रे प्रक्रिया काही स्पष्ट टप्प्यांच्या क्रमानुसार पार पाडली जाते. यामुळे कोटिंग आणि भागाच्या मूळ पृष्ठभागामध्ये एक मजबूत यांत्रिक बंध सुनिश्चित होतो.
सब्सट्रेट पृष्ठभाग तयार करणे
सर्वप्रथम, तुम्ही पृष्ठभाग पूर्णपणे स्वच्छ करून खरखरीत केला पाहिजे. ही पायरी पूर्ण करण्यासाठी सामान्यतः ग्रिट ब्लास्टिंगचा वापर केला जातो. स्वच्छ पृष्ठभागामुळे कोटिंग व्यवस्थित चिकटते. अन्यथा, शिल्लक राहिलेली धूळ आणि तेलामुळे कोटिंग खराब होईल.
कोटिंग मटेरियल गरम करणे आणि फवारणे
पुढे, तुम्ही कोटिंग मटेरियल (पावडर किंवा तार) एका विशेष गनमध्ये भरता. हे उपकरण मटेरियल वितळवण्यासाठी विद्युत किंवा रासायनिक उष्णतेचा वापर करते. त्याच क्षणी, संकुचित वायू वितळलेल्या कणांना तुमच्या घटकाकडे गती देतो.
थर्मल स्प्रे कोटिंग तयार करणे
शेवटी, वितळलेले कण तुमच्या आधारस्तरावर अति वेगाने आदळतात. ते झपाट्याने पसरतात, थंड होतात आणि एकमेकांत घट्ट बसतात. एकामागून एक थर रचत, ते एक दाट, संरक्षक थर्मल स्प्रे पृष्ठभागाचे आवरण तयार करतात.
थर्मल स्प्रेइंगचे मुख्य प्रकार कोणते आहेत?
वेगवेगळ्या प्रकल्पांसाठी वेगवेगळ्या स्प्रे तंत्रज्ञानाची आवश्यकता असते. त्यामुळे, तुम्ही तुमच्या बजेटनुसार आणि कोटिंगच्या गुणवत्तेच्या आवश्यकतेनुसार योग्य पद्धत निवडली पाहिजे. थर्मल स्प्रेइंगच्या मुख्य प्रकारांचे मूल्यांकन करण्यासाठी तुलना तक्त्याचा वापर करा:
| थर्मल स्प्रेइंग प्रक्रिया | उष्णता स्रोत | मुख्य वैशिष्ट्ये | ठराविक अनुप्रयोग |
|---|---|---|---|
| ज्वाला फवारणी | ऑक्सिजन-इंधन वायू | कणांचा वेग कमी, अत्यंत किफायतशीर. | मूलभूत गंजरोधक संरक्षण, तात्पुरती दुरुस्ती. |
| आर्क स्प्रेइंग | विद्युत आर्क | फवारणीचा दर जास्त आहे, दोन धातूच्या तारांचा वापर केला जातो. | मोठ्या संरचना, अवजड यंत्रसामग्रीची पुनर्बांधणी. |
| प्लाझ्मा फवारणी | प्लाझ्मा जेट | अत्यधिक उष्णता कोणत्याही पदार्थाला वितळवू शकते. | सिरेमिक थर्मल बॅरियर्स, एरोस्पेस इंजिनचे भाग. |
| (एचव्हीओएफ) फवारणी | उच्च दाब वायू | ध्वनीपेक्षा जास्त वेग असलेले कण, अत्यंत घन. | टंगस्टन कार्बाइड लेपन, तीव्र झीज प्रतिरोधकता. |
थर्मल स्प्रे कोटिंगमध्ये कोणते साहित्य वापरले जाते?
विशिष्ट आव्हानांना सामोरे जाण्यासाठी तुम्ही विविध प्रकारच्या थर्मल स्प्रे सामग्रीचा वापर करू शकता. त्यामुळे, तुमची निवड त्या भागाच्या प्रत्यक्ष कार्य करण्याच्या वातावरणावर अवलंबून असते.
धातू आणि मिश्रधातू: यांचा उपयोग मूलभूत झीज-प्रतिरोध आणि पुनर्बांधणीच्या मापांसाठी केला जातो. स्टेनलेस स्टील, निकेल आणि ॲल्युमिनियम ही काही सामान्य उदाहरणे आहेत.
सिरॅमिक्स: ते उत्कृष्ट उष्णता आणि विद्युत रोधन देतात. प्लाझ्मा स्प्रेइंगद्वारे ॲल्युमिनियम ऑक्साईडसारख्या पदार्थांवर सहज प्रक्रिया करता येते.
कार्बाइड आणि सेरमेट्स: अत्यंत झीज-प्रतिरोधकता मिळवण्यासाठी तुम्ही टंगस्टन कार्बाइडचा वापर करू शकता. एचव्हीओएफ स्प्रेइंग या अति-कठीण पदार्थांना उत्तम प्रकारे हाताळते.
पॉलिमर: तुम्ही रासायनिक प्रतिकारशक्ती आणि न चिकटण्याच्या गुणधर्मांसाठी विशिष्ट प्लॅस्टिक वापरू शकता.
थर्मल स्प्रेइंगचे फायदे आणि मर्यादा काय आहेत?
या प्रक्रियेचे फायदे आणि तोटे समजून घेतल्याने तुम्हाला अधिक माहितीपूर्ण अभियांत्रिकी निर्णय घेण्यास मदत होऊ शकते.
थर्मल स्प्रे कोटिंग्सचे फायदे
उच्च बहुउपयोगिता: तुम्ही कोणत्याही पृष्ठभागावर जवळजवळ कोणताही पदार्थ फवारू शकता.
कमी उष्णता: ही प्रक्रिया तुमच्या मूळ धातूला विकृत करत नाही किंवा वितळवत नाही.
किफायतशीर: नवीन भाग खरेदी न करता तुम्ही महागडे भाग थेट दुरुस्त करू शकता.
उत्कृष्ट संरक्षण: यामुळे उत्कृष्ट झीज आणि गंज प्रतिरोधक क्षमता असलेले कार्यरत पृष्ठभाग तयार होतात.
थर्मल स्प्रे कोटिंग्सच्या मर्यादा
दृष्टीरेषा: तुम्ही फक्त त्याच पृष्ठभागांवर फवारणी करू शकता ज्याकडे गन थेट रोखलेली असेल.
सच्छिद्रता: काही फवारणी पद्धतींमुळे लेपामध्ये सूक्ष्म छिद्रे राहतात.
पृष्ठभागाचा खडबडीतपणा: नुकतेच लावलेले कोटिंग खूप खडबडीत असते. त्यामुळे, स्प्रे केल्यानंतर नेहमी ग्राइंडिंग करणे आवश्यक असते.
थर्मल स्प्रे कोटिंग्स कशासाठी वापरले जातात?
अनेक अवजड उद्योग उपकरणांचे आयुष्य वाढवण्यासाठी थर्मल स्प्रे तंत्रज्ञानावर अवलंबून असतात.
एरोस्पेस आणि ऊर्जा निर्मिती: जेट इंजिन टर्बाइन ब्लेडचे संरक्षण करण्यासाठी तुम्ही थर्मल बॅरियर सिरेमिक्सचा वापर करू शकता.
ऑटोमोटिव्ह आणि औद्योगिक यंत्रसामग्री: घर्षण कमी करण्यासाठी तुम्ही पिस्टन रिंग्ज आणि इंजिन सिलिंडरला लेप लावता.
पंप, रोलर्स आणि बेअरिंग्ज: खडतर वातावरणात होणारी तीव्र झीज टाळण्यासाठी तुम्ही कठीण कार्बाइड कोटिंग्ज लावू शकता.
थर्मल स्प्रे कोटिंग्स फवारणीनंतर घासण्याची गरज असते का?
हो, ते सहसा आवश्यक असते. थर्मल स्प्रे कोटिंग्ज नैसर्गिकरित्या जवळजवळ कधीच गुळगुळीत नसतात. त्यामुळे, स्प्रे केल्यानंतर ग्राइंडिंग आणि फिनिशिंग करणे हे अत्यंत महत्त्वाचे अंतिम टप्पे आहेत.
स्प्रे नंतर ग्राइंडिंग करणे का आवश्यक आहे?
सर्वप्रथम, तुम्हाला पृष्ठभागावरील अनियमितता दूर करावी लागेल. दुसरे म्हणजे, तुमच्या अभियांत्रिकी रेखाचित्रांमध्ये काटेकोर आयामी सहनशीलतेची (dimensional tolerances) आवश्यकता असते. आणि शेवटी, सील्स आणि बेअरिंग्जना योग्यरित्या कार्य करण्यासाठी अत्यंत अचूक पृष्ठभागाच्या खडबडीतपणाची (Ra मूल्यांची) आवश्यकता असते. त्यामुळे, अचूक भागांचे ग्राइंडिंग करणे अत्यावश्यक आहे.
थर्मल स्प्रे कोटिंगसाठी अपघर्षक साधनाची निवड कशी करावी?
थर्मल स्प्रे कोटिंगसाठी योग्य साधने निवडणे आव्हानात्मक आहे. एचव्हीओएफ टंगस्टन कार्बाइड आणि प्लाझ्मा सिरेमिक्स अत्यंत कठीण असतात. जर तुम्ही सामान्य अपघर्षक वापरले, तर ते लवकरच बोथट होतील, जास्त गरम होतील आणि निकामी होतील. अपघर्षक निवडण्यासाठी कृपया खालील चेकलिस्टचा वापर करा:
कोटिंगची कठीणता तपासा: कार्बाइडसारख्या अति-कठीण कोटिंग्जवर मशीनिंग करताना, तुम्ही डायमंड अॅब्रेसिव्ह्ज वापरलेच पाहिजेत.
सामग्रीच्या भाराचे मूल्यांकन करा: अत्यंत दाट लेप दळल्याने पारंपरिक रेझिन बाँड बेल्ट सहजपणे चोक होऊ शकतात.
स्टॉकचा दर निश्चित करा: जास्त स्टॉक काढण्यासाठी आक्रमक कटिंग क्रिया आवश्यक असते.
अतिशय कठीण थर्मल स्प्रे कोटिंगसाठी, आम्ही वापरण्याची जोरदार शिफारस करतो.इलेक्ट्रोप्लेटेड डायमंड सँडिंग बेल्ट्सपारंपारिक रेझिन बेल्ट्सच्या विपरीत, अति-कठीण कोटिंग्जसाठी असलेले आमचे इलेक्ट्रोप्लेटेड डायमंड सँडिंग बेल्ट्स कधीही चोक होत नाहीत. ते उत्कृष्ट उष्णता वहन क्षमता देतात, ज्यामुळे तुमचे महागडे थर्मल स्प्रे कोटिंग्ज उष्णतेमुळे होणाऱ्या नुकसानीमुळे कधीही तडकत नाहीत.
तुमच्या कोटेड भागांसाठी एका विश्वसनीय फिनिशिंग सोल्यूशनच्या शोधात आहात का? आमच्या तांत्रिक तज्ञांशी कधीही संपर्क साधा किंवा तुमच्या ग्राइंडिंग प्रोजेक्टसाठी सानुकूलित कोटेशन मिळवा.
निष्कर्ष
थोडक्यात, थर्मल स्प्रे म्हणजे काय? हे एक अत्यंत लवचिक आणि अपरिहार्य सरफेस इंजिनिअरिंग तंत्रज्ञान आहे. अत्यधिक झीज आणि गंजण्याच्या समस्यांवर उपाय म्हणून तुम्ही धातू, सिरॅमिक्स आणि कार्बाइडचा वापर करू शकता. तथापि, हे लक्षात ठेवा की स्प्रे कोटिंग पूर्ण करणे हे केवळ अर्धे काम आहे. खडबडीत पृष्ठभाग अचूक मापांमध्ये घासण्यासाठी तुम्हाला योग्य डायमंड टूल्सचा वापर करणे देखील आवश्यक आहे. उच्च-गुणवत्तेच्या थर्मल स्प्रेइंगला तीक्ष्ण इलेक्ट्रोप्लेटेड डायमंड ग्राइंडिंगसोबत जोडून, तुम्ही तुमच्या घटकांच्या सर्वोत्तम कामगिरीची हमी देता.
वारंवार विचारले जाणारे प्रश्न
थर्मल स्प्रेचा वापर कशासाठी केला जातो?
औद्योगिक भागांना झीज, उष्णता आणि क्षरणापासून वाचवण्यासाठी तुम्ही याचा वापर करू शकता. याव्यतिरिक्त, झिजलेल्या यांत्रिक भागांचे आकारमान अचूकपणे पूर्ववत करण्यासाठीही तुम्ही याचा वापर करू शकता.
थर्मल स्प्रे कोटिंग्ज किती टिकाऊ असतात?
ते अत्यंत टिकाऊ असतात. जर तुम्ही टंगस्टन कार्बाइड लावण्यासाठी एचव्हीओएफ (HVOF) वापरले, तर अत्यंत तीव्र घर्षणयुक्त वातावरणातही हे कोटिंग अनेक वर्षे टिकू शकते.
सर्व थर्मल स्प्रे कोटिंग्जना पोस्ट-प्रोसेसिंगची आवश्यकता असते का?
तसे आवश्यक नाही, पण बहुतेक जण तसे करतात. जर तुम्हाला फक्त मूलभूत गंज-प्रतिबंधक संरक्षणाची गरज असेल, तर तुम्ही पृष्ठभाग खडबडीत ठेवू शकता. तथापि, जर तो भाग सील किंवा बेअरिंगसोबत घट्ट बसवायचा असेल, तर तुम्ही त्याला पॉलिश करून गुळगुळीत केलेच पाहिजे.
थर्मल स्प्रे कोटिंग आणि पेंटिंगमध्ये काय फरक आहे?
पेंटिंगमध्ये द्रव रेझिन्स लावले जातात, जे सुकल्यावर पातळ थर तयार करतात. याउलट, थर्मल स्प्रेइंगमध्ये वितळलेला धातू किंवा सिरॅमिक उच्च वेगाने फेकले जाते. परिणामी, थर्मल स्प्रेइंगमुळे एक जाड, कठीण आणि यांत्रिकदृष्ट्या अधिक मजबूत औद्योगिक संरक्षक थर तयार होतो.
पोस्ट करण्याची वेळ: ०७-एप्रिल-२०२२